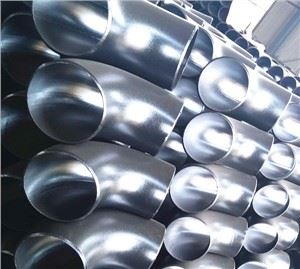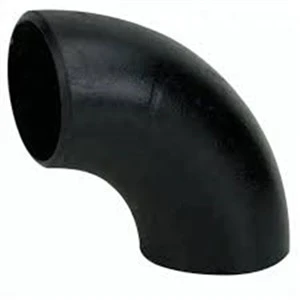
Süsinikterasest küünarnukk


Hangxini äärik: teie professionaalSüsinikterasest küünarnukktootja!

Cangzhou Hangxin Flange Co., Ltd. asutati 1993. aastal ning on spetsialiseerunud äärikute ja toruliitmike tootmisele ja ekspordile. Saame toota mittestandardseid ja spetsiaalselt disainitud tooteid vastavalt kliendi nõudmistele. Meie suurepärane kvaliteet, konkurentsivõimelised hinnad, õigeaegne kohaletoimetamine, hea maine ja paljude aastate kogemused selles valdkonnas teevad meist usaldusväärse tarnija klientidele üle kogu maailma.

201912021753554772263

Rikkalik kogemus

Oleme asutatud 1993. aastal ning oleme rohkem kui 30 aastat spetsialiseerunud äärikute ja toruliitmike tootmisele ja ekspordile.

täiustatud seadmed

meie ettevõte varustab hüdraulilist pressmasinat 3500T, CNC-rõngasvaltsimismasinat 2500D, 7 sepistamisvasarat, 7 suurt lintsaagi, treipingid ja puurid sepistatud äärikute valmistamiseks maksimaalse läbimõõduga 2800 mm.

Kvaliteedikontroll

Need tooted on valmistatud vastavalt rahvusvahelistele standarditele nagu ANSI (ASME), DIN, JIS, BS, GOST, EN1092, AWWA, SABS jne.

Ülemaailmne saatmine

Venemaa, Lõuna-Korea, Prantsusmaa, Dubai, Lähis-Ida, Kagu-Aasia, Hispaania, Iisrael, Tai, Lõuna-Ameerika ja teised piirkonnad.


Mis on süsinikterasest küünarnukk
 
pipe-fitting-standard-elbow58409732450


Süsinikterasest toruliitmikud Põlv võib olla kõige levinum CS-liitmik, mida kasutatakse torude või torude ühendamiseks, et võimaldada suuna muutmist, sagedamini 90-kraadise või 45-kraadise nurga all, kuigi 22,5-kraadise küünarnuki süsinikterast kasutatakse lisaks torustiku raamistik. Süsinikterasest põlved on metallist liitmikud, mis muudavad süsinikterasest toru toru suunda. Ühendused on keermestatud ja keevitatud. Nurga järgi jagatud on kolm kõige sagedamini kasutatavat 45-kraadist ja 90-kraadist 180-kraadist, lisaks muudele insenerivajadustele hõlmavad ka 60-kraadine ja muud ebatavalise nurga all küünarnukk. Küünarnuki materjalid on malm, roostevaba teras, legeerteras, tempermalm, süsinikteras, värvilised metallid ja plast. Ühendused toruga on: otsekeevitus (kõige levinum meetod) äärikühendus, kuumsulamühendus, elektrofusioonühendus, kruviühendus ja pistikupesa ühendus. Vastavalt tootmisprotsessile võib jagada järgmisteks osadeks: keevitus-, stantsimis-, tõukur-, valuküünarnukk ja nii edasi. Süsinikterasest küünarnukk on omamoodi süsinikterasest toruliitmikud.


Millised on süsinikterasest küünarnuki eelised protsessis?
 

Süsinikteras on raua süsinikusulam, mille süsinikusisaldus on 0,0218% ~ 2,11%. Üldjuhul sisaldab see ka vähesel määral räni, mangaani, väävlit ja fosforit. Üldiselt, mida suurem on süsinikterase süsinikusisaldus, seda suurem on kõvadus, seda suurem on tugevus, kuid madalam plastilisus.

Klassifikatsioon:

(1) Vastavalt taotlusele võib süsinikterase jagada kolme tüüpi: süsinikkonstruktsiooniteras, süsiniktööriista teras ja vabalõikeline konstruktsiooniteras;

(2) Vastavalt deoksüdatsioonimeetodile võib selle jagada ääristatud teraseks (f), surveteraseks (z), poolmurtud teraseks (b) ja spetsiaalteraseks (TZ);

(3) Süsinikterase võib süsinikusisalduse järgi jagada madala süsinikusisaldusega teraseks (WC alla või võrdne 0,25%), keskmise süsinikusisaldusega teraseks (WC 0,25% – { {5}},6%) ja kõrge süsinikusisaldusega teras (WC > 0,6%);

(4) Terase kvaliteedi järgi võib süsinikterase jagada tavaliseks süsinikteraseks (kõrgema fosfori- ja väävlisisaldusega), kõrgekvaliteediliseks süsinikteraseks (madala fosfori- ja väävlisisaldusega), kõrgekvaliteediliseks teraseks (madala fosfori- ja väävlisisaldusega). sisu) ja ülikvaliteetne teras.

45-degree-elbow55461551848

Süsinikterasest küünarnukitoodete protsessi eelised:

(1) See võib säästa torude valmistamise seadmete ja stantside kulusid ning saada mis tahes suure läbimõõduga ja suhteliselt õhukese süsinikterasest põlve.

(2) Toorik on tasane või arendatav pind, nii et tühjendamine on lihtne, täpsus on lihtne ning kokkupanek ja keevitamine on mugavad.

(3) Ülaltoodud kahel põhjusel saab tootmistsüklit lühendada ja tootmiskulusid oluliselt vähendada.

(4) Süsinikterasest küünarnukk sobib nafta-, gaasi-, keemia-, vee- ja elektritorustike, ehituse, katla ja muude ametite jaoks. See sobib eriti hästi suure süsinikterasest küünarnuki kohapealseks töötlemiseks, kuna ei vaja erivarustust.

q235-carbon-steel-elbow40415583455


Süsinikterasest küünarnuki klassifikatsioon


Esiteks on kõverusraadiuse järgi pika raadiusega küünarnukid ja lühikese raadiusega küünarnukid. Pika raadiusega küünarnukk tähendab, et selle kõverusraadius on võrdne 1,5-kordse toru välisläbimõõduga, st R=1.5D. Lühikese raadiusega küünarnukk tähendab, et selle kõverusraadius on võrdne toru välisläbimõõduga, st R=1.0D. (D on küünarnuki läbimõõt, R on kõverusraadius. D võib väljendada ka kordades.)

Lisaks on rõhuklassi järgi umbes 17 tüüpi torujuhtme standardeid, sealhulgas: Sch5s, Sch10s, Sch10, Sch20, Sch30, Sch40s, STD, Sch40, Sch60, Sch80s, XS; Sch80, Sch100, Sch120, Sch140, Sch160, XXS. Kaks kõige sagedamini kasutatavat on STD ja XS.

Lõpuks, olenevalt küünarnuki nurgast, on küünarnukid 45 kraadi, 90 kraadi ja 180 kraadi. Rakendusstandardite hulka kuuluvad GB/T12459-2005, GB/T13401-2005, GB/T10752-1995, HG/T21635-1987, D-GD0219 jne.


Süsinikterasest küünarnuki tootmisprotsessi tutvustus

Süsinikterasest küünarnukk on toruliitmik, mida kasutatakse torude painutamiseks. Tavaliselt kasutatavad on 90-kraadine küünarnukk, 45-kraadine küünarnukk ja 180-kraadine küünarnukk. Süsinikterasest põlved on suhteliselt odavamad kui roostevabast terasest põlved, mistõttu kasutatakse neid laialdaselt vedelikutorustiku ehitamisel. Üldjuhul valitakse erinevast materjalist või seinapaksusega põlvedele erinevad vormimisprotsessid. Tavaliselt kasutatavad põlvevormimisprotsessid toruliitmike tehastes hõlmavad kuumtõukevormimist, stantsimist, ekstrusioonivormimist jne.

Kuumtõuke vormimine:Kuumtõuke küünarnuki vormimise protsessis kasutatakse spetsiaalset küünarnuki surumismasinat, südamikku ja kütteseadet, et vormil olev toorik liiguks tõukurmasina tõuke all edasi ja paisuks liikumise ajal kuumuse mõjul. . läbimõõt ja painutusprotsess. Kuumalt surutud põlve deformatsioonikarakteristikud põhinevad reeglil, et metallmaterjali maht jääb muutumatuks enne ja pärast plastilist deformatsiooni, et määrata toru tooriku läbimõõt. Metallivool kompenseerib muud osad, mis on läbimõõdu laienemise tõttu õhenenud, saades seeläbi ühtlase seinapaksusega põlve. Kuumtõuke küünarnuki vormimisprotsessil on ilusa välimuse, ühtlase seina paksuse, pideva töö jms omadused ning see sobib masstootmiseks. Seetõttu on sellest saanud süsinikterasest ja legeerterasest põlvede peamine vormimismeetod. Teatud spetsifikatsioonides kasutatakse ka roostevabast terasest küünarnukke. tingimused vormimisprotsessi ajal. Kuumutamismeetodid vormimisprotsessi ajal hõlmavad kesk- või kõrgsageduslikku induktsioonkuumutamist (küttering võib olla mitme pöördega või ühe pöördega), leekkuumutamist ja reverberatsiooniga ahjukütet. Kasutatav küttemeetod sõltub vormitava toote nõuetest ja energiaolukorrast.

q235-carbon-steel-elbow40143552426
45-degree-pipe-elbow-manufacturer27069117686

Tembeldamine:Vormimispõlve stantsimine on kõige varasem vormimisprotsess, mida kasutatakse õmblusteta põlvede masstootmises. Tavaliste spetsifikatsioonidega küünarnukkide valmistamisel on need asendatud kuumtõukamise või muude vormimisprotsessidega. Mõnes põlvede spetsifikatsioonis võib väikese tootmiskoguse tõttu seina paksus olla aga liiga paks või liiga õhuke. Seda kasutatakse endiselt, kui tootel on erinõuded. Küünarnuki stantsimisvormimisel kasutatakse küünarnukiga sama välisläbimõõduga torutoorikut, mis surutakse pressi abil otse vormi. Enne stantsimist asetage toru toorik alumisele vormile, asetage sisemine südamik ja otsavorm toru toorikusse, liigutage ülemist vormi allapoole ja alustage pressiga ning moodustage küünarnuki sisemine vorm läbi välimise vormi piirangute ja sulg.

Võrreldes kuumtõukeprotsessiga ei ole stantsimisvormimise välimus nii hea kui esimene; stantsimispõlve välimine kaar on vormimise ajal venitatud ja teistes osades ei ole kompenseerimiseks liigset metalli, seega on seina paksus väliskaare juures umbes 10% õhem. Üheosalise tootmise omaduste ja madalate kulude tõttu kasutatakse aga stantsimispõlvede protsessi enamasti väikeste partiide paksuseinaliste põlvede valmistamiseks. Tembeldamise põlved jagunevad külmstantsimiseks ja kuumstantsimiseks. Külm- või kuumstantsimine valitakse tavaliselt materjali omaduste ja seadmete võimaluste põhjal. Külmekstrusiooni küünarnuki vormimisprotsess seisneb spetsiaalse põlvevormimismasina abil, et asetada toru toorik välimisse vormi. Pärast ülemise ja alumise vormi sulgemist liigub toru toorik tõukurvarda tõuke all, et vormimisprotsess lõpule viia. Sise- ja välisvormide külmekstrusiooniprotsessiga valmistatud küünarnukil on ilus välimus, ühtlane seinapaksus ja väike mõõtmete kõrvalekalle. Seetõttu kasutatakse seda protsessi sageli roostevabast terasest põlvede, eriti õhukese seinaga roostevabast terasest põlvede vormimiseks. Selles protsessis kasutatavad sise- ja välisvormid nõuavad suurt täpsust; torutooriku seinapaksuse hälbele esitatavad nõuded on samuti suhteliselt ranged.

carbon-steel-elbow-sch40-dn5022035229141


Näpunäiteid süsinikterasest küünarnukkide hooldamiseks
 

Hoidke süsinikterasest põlved puhtad:

Üks olulisemaid asju, mida süsinikterasest küünarnuki hooldamisel teha, on hoida see puhtana. See tähendab, et eemaldage tarviku pinnale kogunenud mustus, praht ja muud osakesed. Selleks võite kasutada pehmet lappi või pintslit. Vajadusel võid kasutada ka pehmet pesuainelahust, mis aitab eemaldada tõrksatest plekkidest. Pärast puhastamist loputage tarvikuid hoolikalt, et eemaldada seebijäägid.

Kandke kaitsekiht:

Teine oluline viis süsinikterasest küünarnuki kaitsmiseks on pinnale kaitsekatte kandmine. See aitab vältida korrosiooni ja muid kahjustusi aja jooksul. Võite kasutada mitmesuguseid katteid, sealhulgas värvi, epoksiidi ja polüuretaani. Kui te pole kindel, millist tüüpi kattekiht sobib teie tarvikule kõige paremini, pidage nõu professionaaliga või küsige tootja soovitusi.

Kontrollige regulaarselt süsinikterasest põlved:

Kulumismärkide varajaseks avastamiseks on oluline oma süsinikterasest põlved regulaarselt üle vaadata. Otsige korrosiooni, pragude või muud tüüpi kahjustuste märke. Kui märkate probleeme, parandage need võimalikult kiiresti, et vältida edasisi kahjustusi.

Käsitsege neid ettevaatlikult:

Süsinikterasest küünarnuki kahjustamise vältimiseks käsitsege seda paigaldamise või lahtivõtmise ajal ettevaatlikult. Ärge kunagi kasutage liigset jõudu ega survet, kuna see võib põhjustada nende nihkumist või purunemist. Samuti kasutage nende tarvikute kasutamisel õigeid tööriistu ja seadmeid, et vältida nende juhuslikku kahjustamist.

Otsige professionaalset abi:

Kui te pole kindel, kuidas oma süsinikterasest küünarnukki korralikult hooldada, või märkate probleeme, mida te ei saa parandada, otsige kohe professionaalset abi. Kvalifitseeritud tehnik saab teie tarvikuid üle vaadata ja juhendada teid nende õigel hooldamisel, tagades nende optimaalse toimimise paljude aastate jooksul.


201912021737132084278
 
Meie tehas
 

Cangzhou Hangxin Flange Co., Ltd. asutati 1993. aastal. See asub Mengcuni maakonnas, mis on tuntud kui põlvetoruliitmike kodulinn Hiinas. See on 120 kilomeetri kaugusel Xingangi sadamast põhjas ja 260 kilomeetri kaugusel Pekingi pealinna rahvusvahelisest lennujaamast loodes, kus on mugav transport. Ettevõtte pindala on üle 18000 ruutmeetri ja tema põhivara on ligikaudu 50 miljonit jüaani.

Oleme spetsialiseerunud sepistatud äärikutele ja põkkkeevitatud toruliitmikele. Peamised tooted on põkkkeevitusäärikud, tasapinnalised keevitusäärikud, pimeäärikud, plaatäärikud, pesakeevitusäärikud, äärikäärikud, 45/90/180 kraadi lühikese raadiusega ja pika raadiusega põlved, võrdse läbimõõduga kolm Tee, redutseeriv tee, kontsentriline, ekstsentriline reduktor jne.


KKK
 

Mis materjalist on süsinikterasest küünarnukk?

Süsinikterasest küünarnukk on toruliitmik, mida kasutatakse torude painutamiseks. Tavaliselt kasutatavad on 90-kraadine küünarnukk, 45-kraadine küünarnukk ja 180-kraadine küünarnukk. Süsinikterasest põlved on suhteliselt odavamad kui roostevabast terasest põlved, mistõttu kasutatakse neid laialdaselt vedelikutorustiku ehitamisel.

Miks on 90-kraadised küünarnukid olulised?

90-kraadisel põlvel on teravam nurk, mis vähendab kuiva puistematerjali mööda toru sisemust kraapimise aega. See vähendab painde ja materjali kulumiskahjustuste ohtu, aidates teil säilitada toote kõrget kvaliteeti ning vähendada hooldusaega ja -kulusid.

Mis on tavaline küünarnukk?

Standardraadiusega põlved on jäiga toru kõverad osad, mis aitavad muuta kanali suunda. Standardraadiusega küünarnukid on saadaval siledate ja laienevate otstega, mille raadiused on vahemikus 22 1/2 kuni 90 kraadi.

Mis materjalist on süsinikteras?

Süsinikteras koosneb rauast ja 0,12–2.00% süsinikust. Laiem määratlus hõlmab legeerteraseid, mille sulamisisaldus on kuni 10,5%. Isegi kui süsinikusisaldus on alla kahe protsendi, on füüsikalistes omadustes, eriti kõvaduses, tohutu erinevus.

Mis kasu on 45-kraadisest küünarnukist?

45-kraadise toru põlve kasutatakse torude ühendamiseks 45-kraadise torunurga all. Nagu nimigi ütleb, on see toruliitmik, mis muudab vedeliku/gaasi voolu suunda torus painutamise teel 45 kraadi võrra.

Kas ma saan kvaliteedi kontrollimiseks tasuta proove?

Absoluutselt. Teie näidistasu tagastatakse tellimuse esitamisel.

Millal ma saan proovi saada?

Igal ajal saadame proovid kolme päeva jooksul.

Kas ma saan toodet kohandada?

Loomulikult saame teile toodete tootmiseks ehitada uusi vorme.

Milline on karbi kvaliteet ja kas see võib kaitsta toodet transportimise ajal kahjustuste eest?

Pole probleemi üldse. Erineva kujuga toodete puhul soovitame erinevat tüüpi sobivaid pakkimisviise.

Mis on süsinikterasest küünarnuki seina paksus?

Seina paksus STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS jne.

Süsinikterasest põlvede standardid

Standardid: ANSI B16.9, EN10253-2, DIN2605, GOST17375-2001, JIS B2313, MSS SP 75 jne.

Levinud süsinikterasest põlvede töötlemismaterjalid

Levinud töötlemismaterjalide hulka kuuluvad: 20#, A3, Q235, Q235A, Q235B, 20G, 16Mn, ASTM A234WPB, ASTM A105 jne.

Milleks kasutatakse süsinikterasest küünarnukki?

Nagu nimigi ütleb, on süsinikterasest põlved torukomponendid, mida tavaliselt kasutatakse nafta ja gaasi transportimiseks, naftatööstuses, keemiatööstuses, elektrijaamades, laevaehitustööstuses jne.

Mis on süsinikterasest küünarnuki kuumtöötlusprotsess?

Süsinikterasest küünarnukke saab töödelda erinevalt, et parandada nende tugevust, kõvadust, korrosioonikindlust, elastsust jne. Normaliseerimine, lõõmutamine, karastamine ja karastamine on süsinikterasest osade kuumtöötlemise tavapärased meetodid. Lahustöötlust saab kasutada legeeritud süsinikterasest liitmike puhul.

CS küünarnuki tüübid

22,5-kraadised süsinikterasest põlved on väga haruldased, kuid neid kasutatakse siis, kui põlved peavad pöörduma tagasi materjali voolu suunas. Iga rakendus nõuab standardeid ja spetsifikatsioone ning süsinikterasest põlvedele kehtib ASME B16.9. Erinevate liitmike reguleerimiseks on ka teisi tüüpe, nagu süsinikterasest vähendavad põlved ja erinevad standardid.

Kumb on parem, kas süsinikterasest pika raadiusega küünarnukk või lühikese raadiusega küünarnukk?

Küünarnukid on lühikese ja pika raadiusega. See sõltub torustiku omadustest ja nõuetest ning töötingimustest. Süsinikterasest lühikese raadiusega põlved sobivad eriti hästi madala kiirusega vedelikuvoolude ja madala rõhuga süsteemide jaoks. See võib kiiresti suunda muuta ja nõuab vähem ruumi; võivad tekkida rõhulangused. Süsinikterasest pika raadiusega põlved kasutatakse kõrge temperatuuri, kõrge rõhu ja suure kiirusega vedelike jaoks. Pikemad põlved tagavad vedeliku sujuva voolu ja üleminekud voolusuunas. Samuti vähendab see rõhulangust.

Kuidas keevitada kõrge süsinikusisaldusega terasest põkkkeevituspõlve?

Kõrge süsinikusisaldusega terastel on madalam vesinikusisaldus ja keevitusprotsessi ajal tuleb soojuse sisendit kontrollida. CS põlved keevitatakse keevitusjärgse kuumtöötluse (PWHT) protsessiga pärast seda, kui toru ja liitmikud on eelsoojendatud. Keevitamisel tuleb jälgida vuugi läbipääsu temperatuuri.

Süsinikterasest põlve ja toru ühendamise meetod

Otsekeevitus (kõige levinum meetod) äärikühendused, kuumsulamühendused, elektrofusiooniühendused, keermestatud ühendused ja pesaühendused.

Milliseid süsinikterasest põlvede tüüpe saab tootmisprotsessi järgi jagada?

Keevitatud küünarnukk, stantsitud küünarnukk, lükatud küünarnukk, valatud küünarnukk jne.


Kuna oleme Hiinas juba üle 25 aasta üks professionaalsemaid süsinikterasest küünarnukkide tootjaid, on meid iseloomustanud kvaliteetsed tooted ja hea teenindus. Võite olla kindel, et ostate siit meie tehasest Hiinas valmistatud süsinikterasest küünarnuki.

(0/10)

clearall